
РАСЧЕТ РАЗМЕРНЫХ ЦЕПЕЙ МЕТОДОМ ПРИГОНКИ
Метод пригонки — метод, при котором требуемая точность замыкающего звена размерной цепи достигается изменением значения компенсирующего звена путем удаления с компенсатора определенного слоя металла. Допуски на все составляющие звенья, кроме компенсатора, назначаются по экономически приемлемым квалите- там, соответствующим уровню данного производства. Рекомендуется назначать допуски составляющих звеньев по 12 квалитету для точных механизмов, по 14 квалитету для механизмов нормальной точности, по 17 квалитету для изделий из пластмасс и неточных механизмов.
Для обеспечения пригонки деталь, являющаяся компенсатором, должна иметь необходимый припуск для обработки.
Роль компенсатора обычно выполняет деталь, наиболее доступная при сборке механизма, несложная по конструкции и пригодная для пригонки, например: постановочные кольца, прокладки, шайбы ит.д. В методе рассчитываются величина компенсации К, значение наибольшего возможного отклонения, выходящего за пределы поля допуска замыкающего звена, которое подлежит компенсации, и размер заготовки компенсатора.
Метод пригонки может быть использован при единичном и мелкосерийном производстве.
Величина компенсации рассчитывается по формуле:
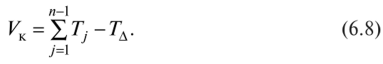
Верхнюю и нижнюю границу компенсации находят, используя координату середины поля допуска: Вк = Ск+ К /2, Нк = Ск— V. /2. Размер заготовки компенсатора будет равен: А^т — Ак + Вк + Г, где Г — допуск на изготовление самого компенсатора; Ак — номинальный размер компенсатора.
Пример. Предположим, что все составляющие звенья цепи (см. рис. 6.3) выполнены по 12 квалитету, звено А3 выбираем в качестве компенсатора. Тогда:
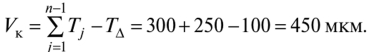
Величина компенсации одновременно является наибольшим колебанием размера компенсатора.
_Определим наибольший и наименьший размеры компенсатора
Аъ через координату середины поля допуска:
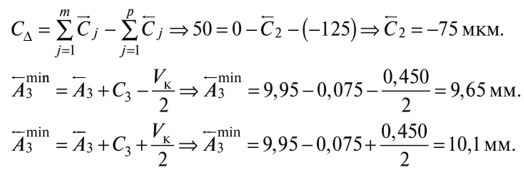
Исполнительный размер заготовки компенсатора определяется его наибольшим значением, так как в прочих случаях он будет подгоняться. При сборке в каждом конкретном случае с заготовки компенсатора снимается определенный слой металла, чтобы обеспечить допуск замыкающего звена.
Результаты расчетов приведены в табл. 11.
Для изготовления заготовки компенсатора на нее надо назначить приемлемый допуск Г, например, по тому же 12 квалитету (/712 = = 0,15), тогда:
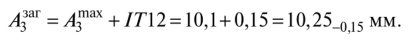
Таблица 11
Расчет размерной цепи методом пригонки
|
Звено |
Номинальный размер |
Поле допуска |
Квалитет |
Допуск |
В |
н |
С |
|
мм |
мкм |
||||||
|
Ад |
0,05 |
100 |
+ 100 |
0 |
+50 |
||
|
А |
52 |
±1Т/2 |
12 |
300 |
+ 150 |
-150 |
0 |
|
А |
42 |
И |
12 |
250 |
0 |
-250 |
-125 |
|
А |
9,95 |
450 |
-75 |
||||
Авторы: Любомудров С.А., Смирнов А.А., Тарасов С.Б.
