
РАСЧЕТ РАЗМЕРНЫХ ЦЕПЕЙ МЕТОДОМ РЕГУЛИРОВАНИЯ
При этом методе требуемая точность замыкающего звена размерной цепи достигается изменением значения компенсирующего звена путем подбора из некоторого количества компенсаторов, заранее изготовленных с различными размерами. В этом методе рассчитываются: величина компенсации, шаг компенсации, необходимое число ступеней размеров неподвижного компенсатора и размер каждого компенсатора.
Величина компенсации, нижняя и верхняя границы компенсации рассчитываются, как и в предыдущем методе. Число ступеней неподвижных компенсаторов рассчитывают по формуле:
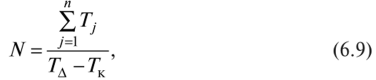
где Г — допуск на изготовление компенсатора;
 — включает
допуск всех составляющих звеньев цепи; (Тк = (0,1-г-0,3)Тд), и округляется до ближайшего большего значения.
Величину ступени компенсаторов определяем как:
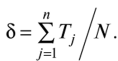
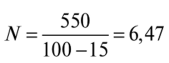
Пример. В нашем случае , округляя в большую сторону получим N = 7.
Определяем величину ступени компенсации:
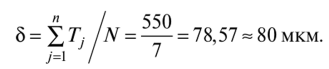 Размеры компенсаторов в комплекте:
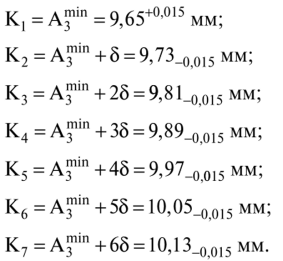
РАСЧЕТ РАЗМЕРНЫХ ЦЕПЕЙ МЕТОДОМ ГРУППОВОЙ ВЗАИМОЗАМЕНЯЕМОСТИ
Метод групповой взаимозаменяемости — метод, при котором требуемая точность замыкающего звена размерной цепи достигается путем включения в размерную цепь составляющих звеньев, принадлежащих к соответственным группам, на которые они предварительно рассортированы. Этот метод применяется для размерных цепей с жесткими допусками замыкающих звеньев. Сущность метода заключается в изготовлении деталей со сравнительно широкими, технологически выполнимыми допусками, и последующей сортировке деталей на равное число групп с более узкими групповыми допусками и сборке их (после комплектования) по одноименным группам. Такую сборку называют селективной. Селективная сборка обеспечивает групповую взаимозаменяемость и применяется при производстве подшипников качения, поршней, поршневых колец двигателей внутреннего сгорания и других изделий. Применение селективной сборки целесообразно в массовом и крупносерийном производстве для соединений высокой точности, когда дополнительные затраты на сортировку, маркировку, сборку и хранение деталей по группам окупаются высоким качеством изделий.
При расчете методом групповой взаимозаменяемости прежде всего необходимо установить производственный допуск замыкающего звена и число групп, на которые должны быть рассортированы детали после изготовления.
Пример. Предположим, что в рассматриваемом выше примере допуск замыкающего звена должен быть равен не 100 мкм, а 50 мкм (ТА = 50 мкм). Однако производство не позволяет выполнить детали размерной цепи по более высоким квалитетам, чем в методе полной взаимозаменяемости (см. разд. 6.3.1). Тогда мы расширим допуск замыкающего звена в 2 раза и получим производственный допуск замыкающего звена ТА'/ = пТА = 2 • 50 = 100 мкм. Здесь п — число групп, на которые детали необходимо рассортировать после изготовления. Таким образом, производственный допуск составляющих звеньев увеличивается тоже в п раз. В данном случае в 2 раза. Определим производственные допуски составляющих звеньев согласно следующим условиям:
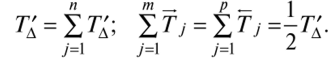
Устанавливаем ТА = 50 мкм, Г2' = 35 мкм, Т' = 15 мкм.
Учитывая поля допусков звеньев А, и А^ определим их предельные отклонения. Результаты расчета заносим в табл. 12.
Таблица 12
Расчет размерной цепи методом групповой взаимозаменяемости
|
Звено |
Номинальный размер |
Поле допуска |
Допуск 77 |
В |
н |
|
мм |
мкм |
||||
|
а; |
0,05 |
100 |
+ 100 |
0 |
|
|
а/ |
52 |
±/7/2 |
50 |
+25 |
-25 |
|
а/ |
42 |
И |
35 |
0 |
-35 |
|
Аз' |
9,95 |
15 |
|||
После этого делим производственные поля допусков составляющих звеньев на группы (в нашем случае на две группы), устанавливаем предельные отклонения для звеньев А, и А2 для каждой группы (табл. 13).
Предельные отклонения для каждой группы
|
Группа |
К |
вд НЛ |
Тг |
в, н, |
Тг |
в2 н2 |
Тг |
в3 н3 |
|
мкм |
||||||||
|
I |
50 |
+50 0 |
25 |
+25 0 |
17,5 |
|
7,5 |
|
|
II |
50 |
+50 0 |
25 |
|
17,5 |
|
7,5 |
|
Согласно условию, что в обеих группах Гд = 50 мкм, Вд = +50 мкм, а Нд = 0, произведем расчет предельных отклонений для звена А3 в каждой группе из условий полной взаимозаменяемости. Предельные отклонения звена А, рассчитаем по формулам:
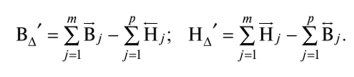
Схемы полей допусков показаны на рис. 6.5.
Метод групповой взаимозаменяемости применяется в основном для коротких цепей с небольшим количеством звеньев. Количество групп сортировки может быть разным.

Рис. 6.5. Схема полей допусков при групповой взаимозаменяемости
Авторы: Любомудров С.А., Смирнов А.А., Тарасов С.Б.
